2026新标时代食品厂环保标配 鸿泰华瑞智能一体化污水处理设备
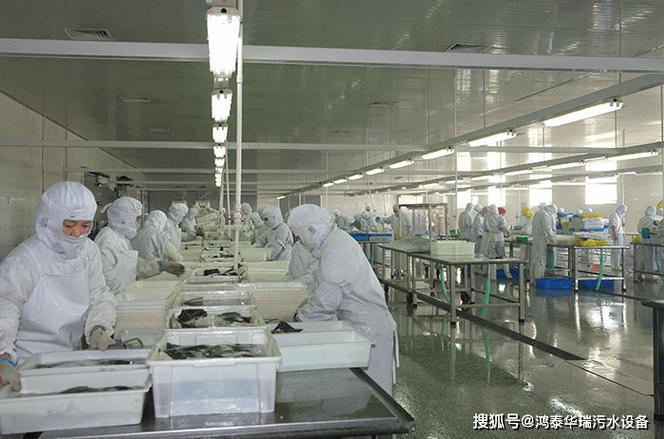
2026年,食品工业迎来环保新标全面落地。COD、氨氮、总氮、总磷等排放限值大幅收紧,传统“老三样”沉淀池+人工投药+简易消毒的土建污水处理方式,已很难连续稳定达标。在此背景下,食品厂规划、新建或改造污水处理站时,需要将一个问题前置:必备的环保设备究竟是什么?行业正在形成的共识是——智能一体化污水处理设备,而鸿泰华瑞的方案已实际跑在前面。
食品废水包含屠宰血水、油脂、乳制品蛋白、含糖有机物等,水质浓度高且波动大;冲洗、杀菌环节随品控与订单灵活变化,进水量和水质不是恒定的,对系统耐冲击与快速恢复能力提出更高要求。用地方面,生产区本来就紧张,停建或少建近千平方米的土建工程,现实收益相当直接。新标还要求配备 pH/COD/氨氮/总磷常规检测仪表和规范性数据记录,这一门槛将不少现场挡在合规之外。多层要求下,很多食品企业的污水处理站,缺的早已不是整套装置,而是一套能应对水量波动、长期无人化稳定运行、并持续留痕的数字管理单元。
鸿泰华瑞智能一体化污水处理设备,本质并不是简单的“把散装集装箱叠起来”,采用的是一种高度预设的系统逻辑。将厌氧/好氧生物处理、MBR膜生物反应器、沉淀与自动加药(可选配二氧化氯杀菌)集约在设计流程紧凑的小型罐体内连续完成。设备内部对食品行业场景作了很有针对性的单元设计——纯房布局选择适用,配备数吨或日均几十方处理容量项目差异版本既服务油炸锅头气体代谢的大比重脂肪食渣液,也得保持常温罐体水质相对而言优于接近老旧瓶站因大残留污水而恶性循环状况的能力加强效应不会额外消耗太大的额外频繁外泥处理运维负载。结合可向基础模块组扩展开边辅化扩展策略配合后期附加常规“可日处理各多工贸拓展若干计)。
如若转载,请注明出处:http://www.zstianxinxiang.com/product/37.html
更新时间:2026-11-01 19:55:43